
El proceso completo de impresión 3D de un audífono personalizado (de principio a fin)
La impresión 3D está cambiando la forma en que se fabrican las prótesis auditivas personalizadas. El flujo de trabajo adecuado convierte una impresión escaneada del oído en un dispositivo cómodo y preciso con un mínimo de trabajo manual. A continuación, encontrará una guía práctica, paso a paso, que recorre el escaneo, el modelado, el poscurado, la fundición, el relleno, la rotura y el pelado, el mecanizado y el acabado final — utilizando la resina Easy Rip de MACK4D como material de fundición.
Descripción general del flujo de trabajo
El proceso sigue una secuencia clara:
- Escaneo
- Modeling
- Poscurado y preparación para fundición
- Relleno de fundición
- Rotura y descascarillado de la pieza fundida
- Mecanizado y limpieza
- Acabado final y control de calidad
Paso 1: Escaneo — haz bien la base
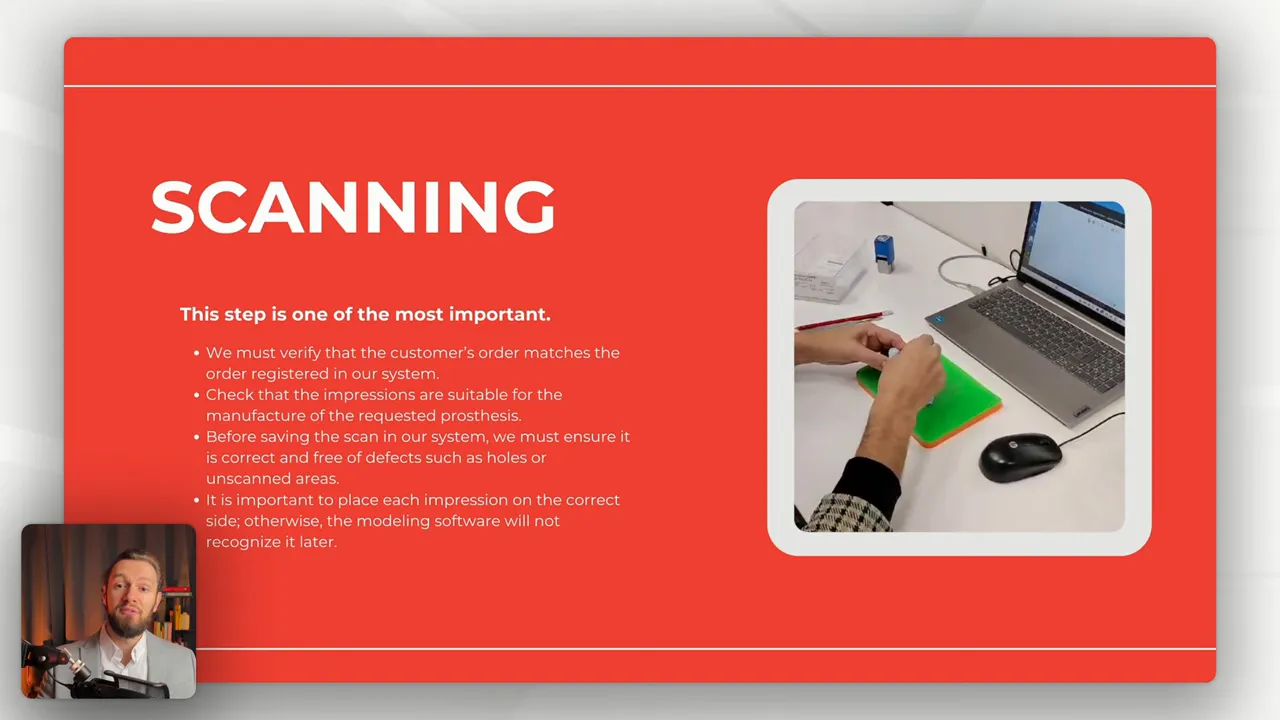
El escaneo preciso es el paso más importante. Comience verificando que el pedido del cliente coincida con el pedido registrado en su sistema y que las impresiones sean adecuadas para la prótesis solicitada. Antes de guardar cualquier escaneo:
- Verifique si hay agujeros o áreas no escaneadas y vuelva a escanear si es necesario.
- Coloque cada impresión en el lado correcto. El software de modelado depende de la orientación correcta, y una colocación incorrecta puede causar errores de reconocimiento más adelante.
- Confirme que las impresiones coincidan con los requisitos de fabricación para el tipo de prótesis.
Paso 2: Modelado — plantillas, compensaciones y ajuste
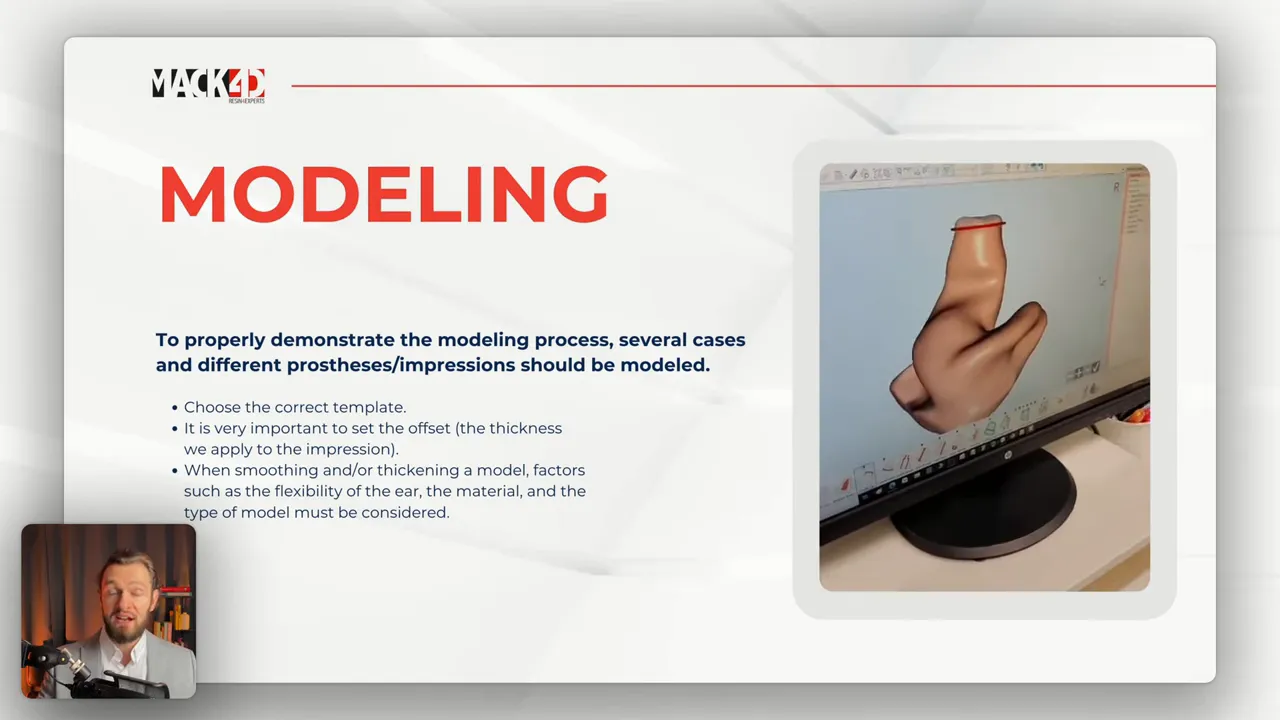
El modelado transforma el escaneo en un negativo producible. Varios aspectos prácticos garantizan un buen resultado:
- Elija la plantilla correcta para el tipo de prótesis y la anatomía del paciente.
- Ajuste cuidadosamente el offset (el grosor efectivo que aplica a la impresión). El offset afecta la comodidad y la retención.
- Al alisar o engrosar un modelo, tenga en cuenta la flexibilidad de la oreja, las propiedades del material y el tipo específico de modelo.
Paso 3: Poscurado y preparación de la pieza colada (usando resina Easy Rip)
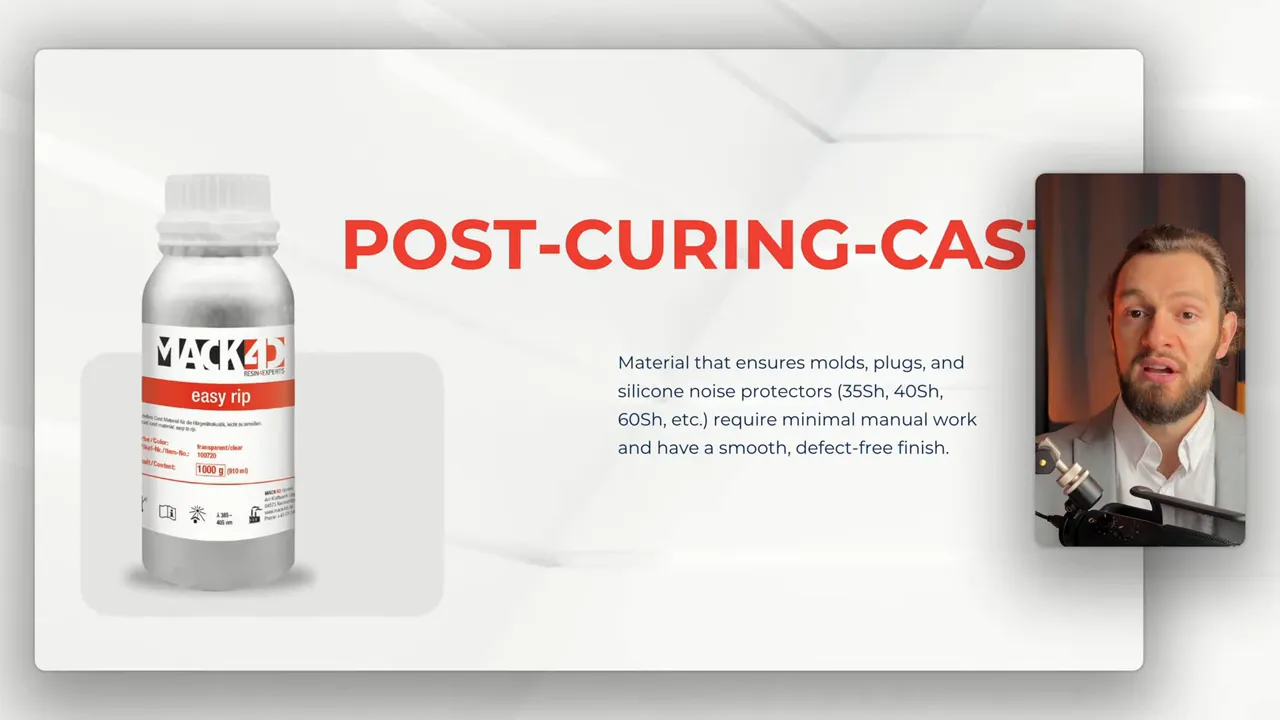
La resinaEasy Rip está diseñada para moldes, placas y protectores auditivos de silicona. Viene en variantes con durezas Shore de alrededor de 35SH, 40SH o 60SH, ofrece una superficie lisa y libre de defectos, y minimiza el trabajo manual durante el posprocesado.
Flujo de trabajo recomendado después de la impresión:
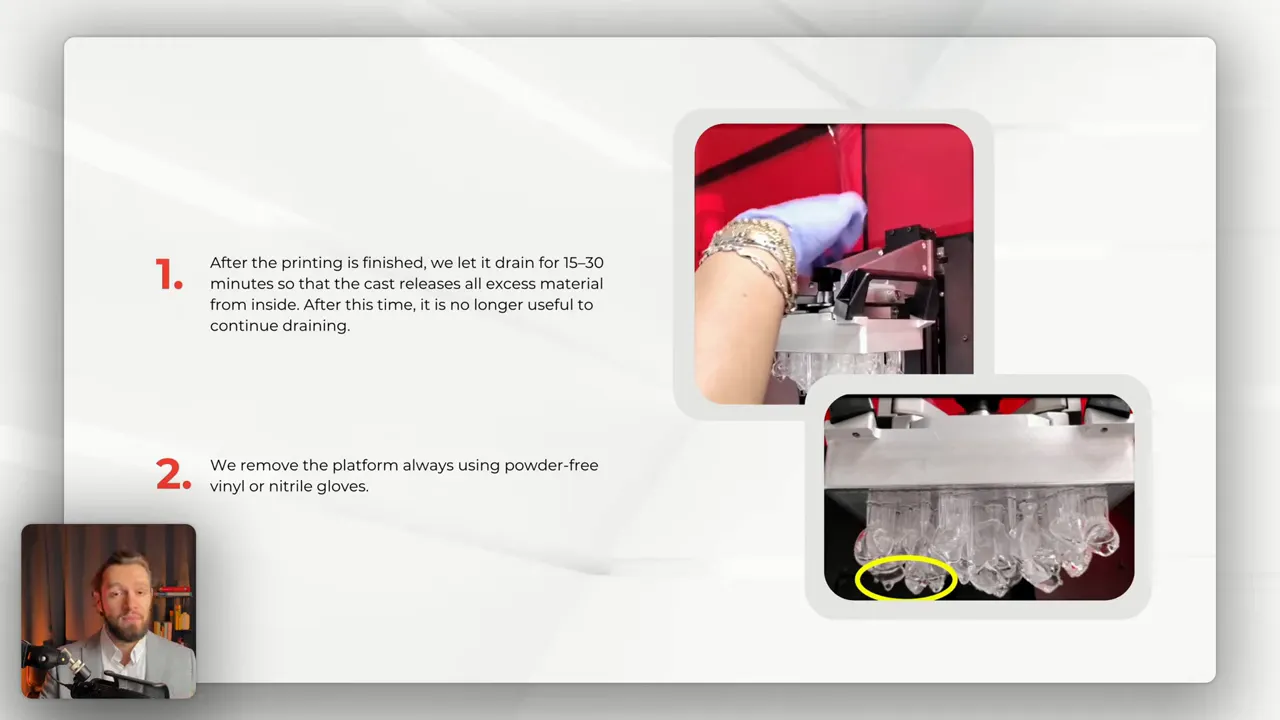
- Drenaje: Después de la impresión, deje que las piezas escurran durante 15 a 30 minutos para que el exceso de resina salga de las cavidades internas. Más allá de ese intervalo, dejar escurrir más tiempo aporta poco beneficio.
- Retire la plataforma: Use guantes sin polvo o naturales al retirar la plataforma para evitar la contaminación.
- Retire el molde con cuidado: Evite romper los conos de llenado. Si un cono se rompe, el molde aún puede usarse para el llenado.
- Baño ultrasónico #1: Sumerja las piezas moldeadas en un limpiador ultrasónico lleno de alcohol (Formlab o equivalente) durante aproximadamente 5 minutos. Asegure una inmersión total y rotación para una limpieza eficaz.
- Drene brevemente, luego ultrasonido #2: Después de drenar unos segundos, ejecute otro ciclo ultrasónico durante ~1.5 minutos para eliminar los contaminantes residuales.
- Secado con aire: Sople aire sobre cada pieza individualmente hasta que desaparezcan los rastros de alcohol.
- Curado por luz: Coloque las piezas en una cámara de fotopolimerización durante aproximadamente 2.5 minutos. No es necesario gas ni nitrógeno para este paso.
- Secado opcional en horno: Para el llenado inmediato, seque las piezas coladas en un horno de calor seco a 70 °C durante aproximadamente 10 minutos para garantizar un secado completo. Si el llenado está programado para varias horas después o para el día siguiente, este paso en el horno puede omitirse.
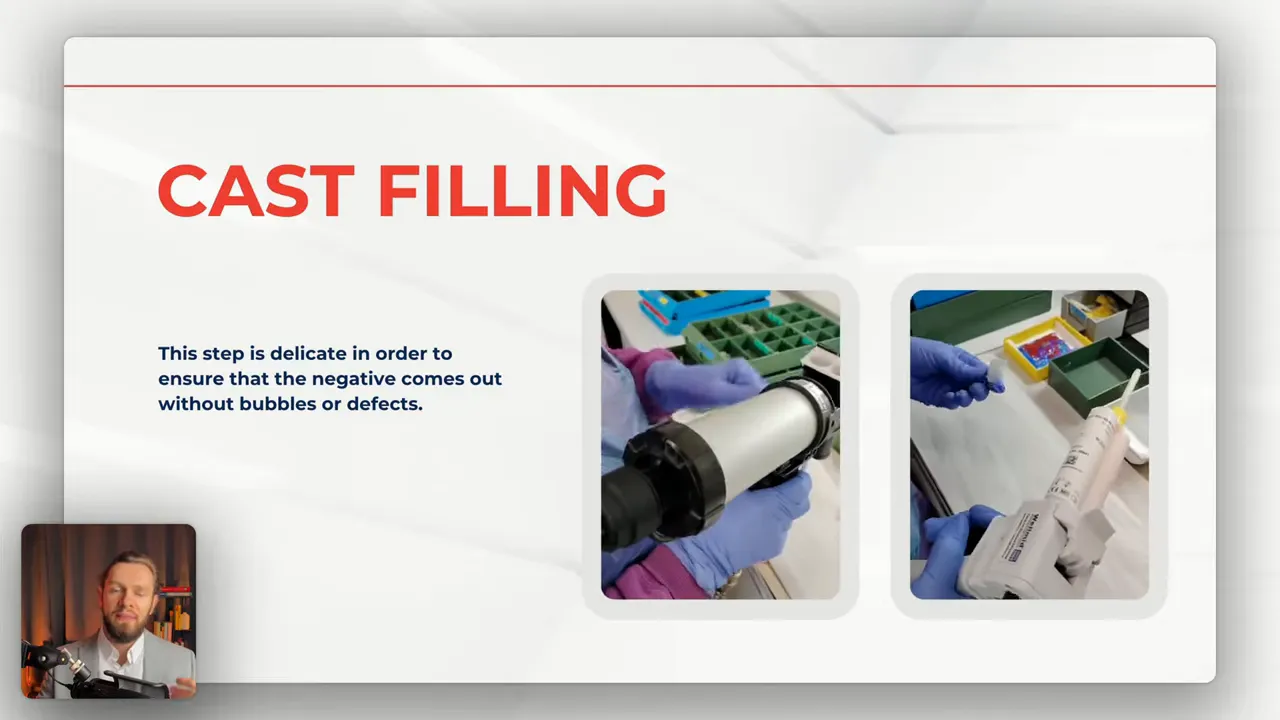
Paso 4: Rellenar la pieza moldeada — minimizar burbujas y defectos
El relleno es una operación delicada. El objetivo es crear un negativo sin burbujas ni defectos en la superficie:
- Asegúrese de que la pieza fundida esté completamente seca antes de rellenarla para evitar huecos.
- Vierta o inyecte lentamente y permita que el aire atrapado escape a través de canales diseñados o puntos de ventilación.
- Inspeccione de inmediato en busca de irregularidades en la superficie y corríjalas mientras el material aún sea trabajable.
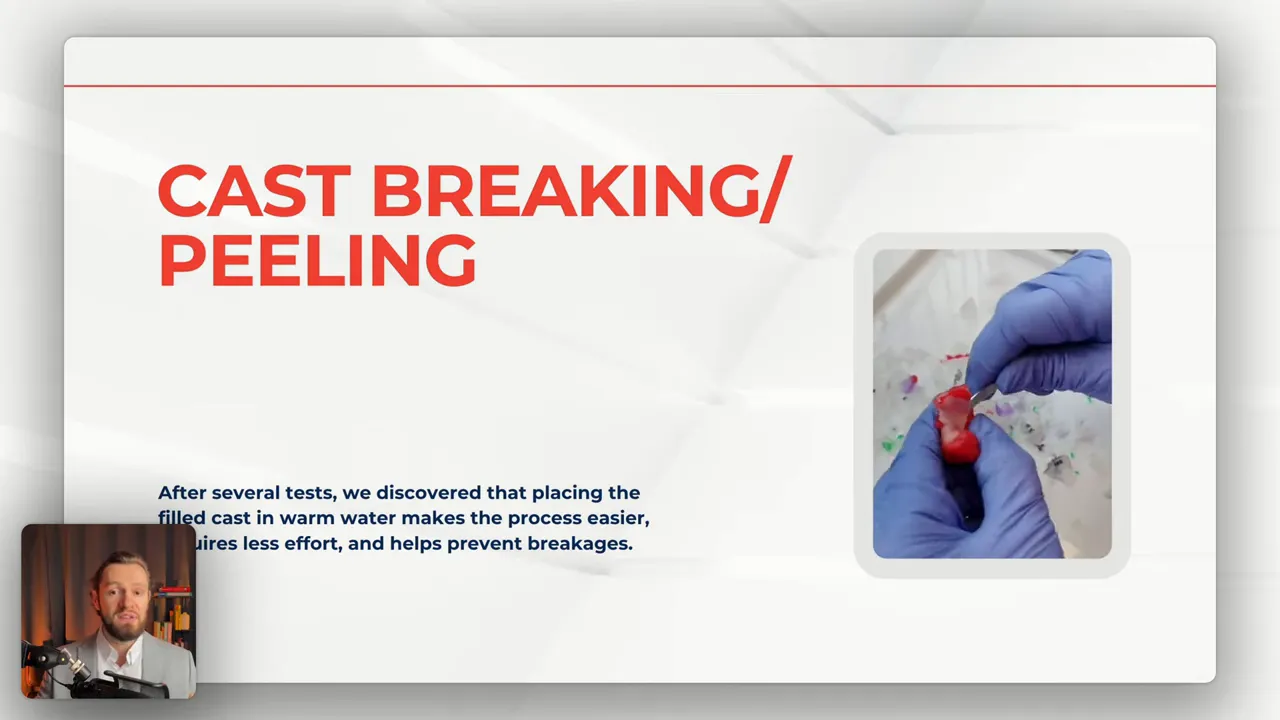
Paso 5: Rotura, despegado y mecanizado de la pieza fundida
Después de rellenar y curar, retire la pieza fundida con cuidado para conservar el negativo terminado:
- Colocar la pieza de fundición rellena en agua tibia simplifica el rompimiento y el despegado, reduce la fuerza requerida y disminuye el riesgo de rotura.
- Corte los canales de drenaje con precisión para preservar la geometría del zócalo.
- Use papel de lija fino para eliminar grasa o pequeñas imperfecciones y alisar las uniones.
- Lave y seque bien las piezas después del mecanizado para eliminar el polvo y los residuos.
Paso 6: Acabado final y control de calidad
Los últimos pasos combinan estética y comodidad:
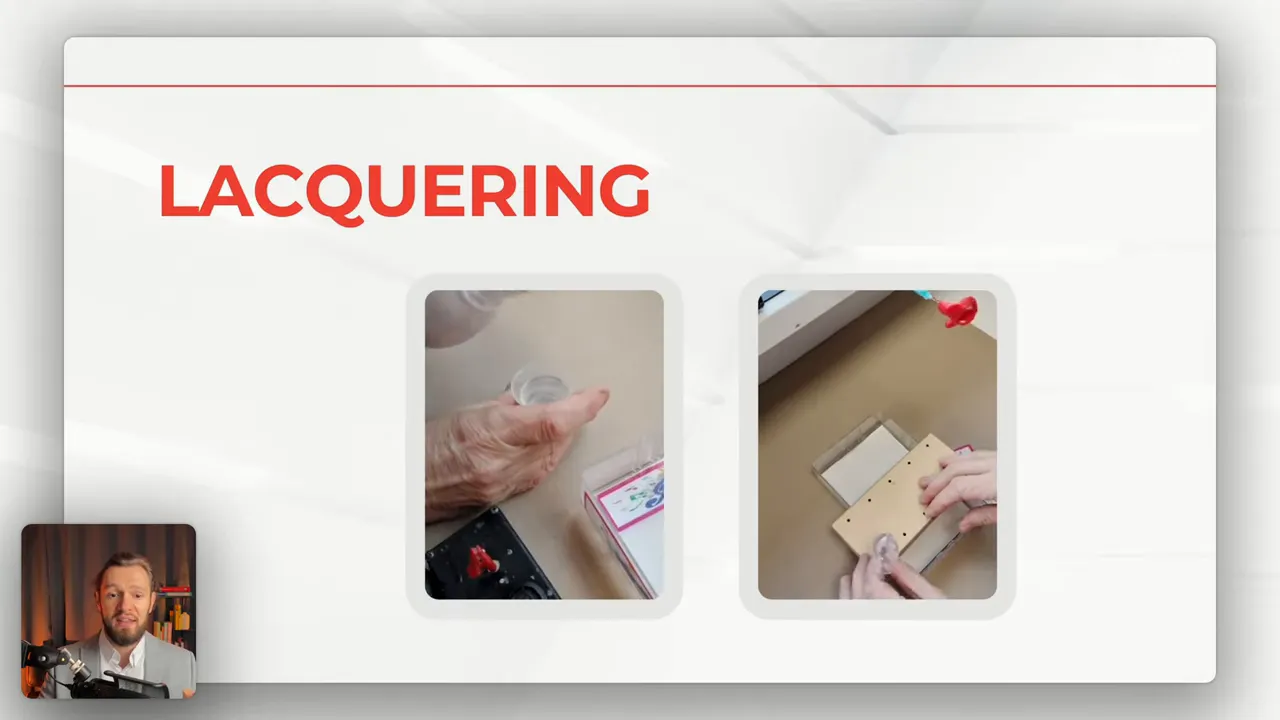
- Aplique laca o recubrimiento para obtener brillo final, resistencia al desgaste y compatibilidad con la piel.
- Realice controles de calidad dimensionales y visuales para garantizar el ajuste, el acabado superficial y la ausencia de defectos.
- Documenta el pedido y vincula el artículo fabricado al pedido original del cliente para su trazabilidad.
Es muy importante colocar cada impresión en el lado correcto, porque de lo contrario el software de modelado no la reconocerá más tarde.
Consejos prácticos y recordatorios
- Utilice siempre guantes sin polvo al manipular las piezas después de la impresión para evitar la contaminación.
- Si un cono o un soporte pequeño se rompe durante la retirada, evalúelo antes de desecharlo; muchas piezas fundidas siguen siendo utilizables.
- Ajuste los desplazamientos en función de la flexibilidad de la oreja y del material previsto para la prótesis final para un confort óptimo.
- Mantenga una rutina de poscurado predecible y repetible para reducir la variabilidad entre piezas y lotes.
El uso de una resina diseñada específicamente como Easy Rip junto con un flujo de trabajo constante reduce el retrabajo manual y produce negativos suaves y fiables para audífonos personalizados. Para explorar las opciones de resina Easy Rip y los datos técnicos, visite la página del producto MACK4D: https://www.mack4d.de/en/MACK4D-Easy-Rip
Solución de problemas y consejos rápidos
Si encuentra problemas con las impresiones, el relleno o los acabados, use esta lista de verificación rápida para diagnosticar y corregir problemas comunes.
- Escaneos incompletos: Vuelva a escanear la impresión, verifique la orientación y compruebe que no haya agujeros antes de modelar.
- Defectos superficiales después de la fundición: Asegure un secado completo (horno a 70° C durante 10 minutos si se va a rellenar inmediatamente) y realice la limpieza ultrasónica en dos etapas exactamente como se recomienda.
- Burbujas en negativos rellenos: Rellene lentamente, use canales de ventilación y evite la humedad en la pieza fundida.
- La pieza se rompe durante el desmoldeo: Remojarla en agua tibia reduce la fuerza necesaria; inspeccione los conos de soporte antes de desecharlos—algunas piezas siguen siendo utilizables.
- Problemas de adhesión o recubrimiento: Limpie a fondo después del mecanizado y use lacas compatibles diseñadas para contacto con la piel.
Controles de proceso sugeridos
Para obtener resultados consistentes, documente estos parámetros para cada lote:
- Modelo de impresora y altura de capa
- Variante de resina (dureza Shore)
- Tiempo de drenaje y duraciones del ciclo ultrasónico
- Tiempo de curado por luz y uso del secado en horno
- Método de relleno y programa de curado
Mantener una hoja de registro breve y estandarizada adjunta a cada pedido mejora la trazabilidad y reduce el retrabajo.
Contacte a 3D Printing Canada para resinas MACK4D o consultas sobre sus aplicaciones.